Ingeniería del asa: junta, secado y la prueba de carga que nadie hace
- participación
- Tiempo de Publicación
- 2026/9/20
Resumen
Un asa desprendida es uno de los fallos más comunes y más evitables. Aquí está dónde rompen realmente las asas, por qué la causa suele ser el secado y no el diseño, y la prueba que lo detecta antes de embarcar.
El problema: el fallo llega al mercado, no al almacén
Un asa desprendida o floja es un defecto de Clase A en casi todos los estándares, y resulta caro: falla en uso, con líquido caliente, lo que convierte un problema de calidad en una conversación de seguridad. Además, es el defecto con la causa menos visible: un asa que sobrevive a la mano del inspector y falla tres semanas después en un lavavajillas no fue inspeccionada por la propiedad que importa.
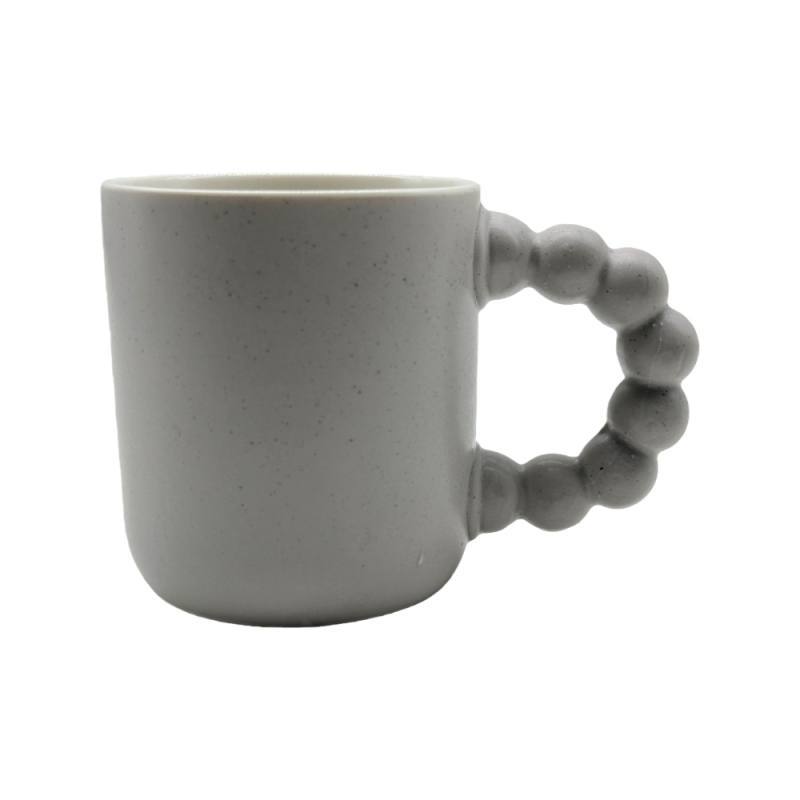
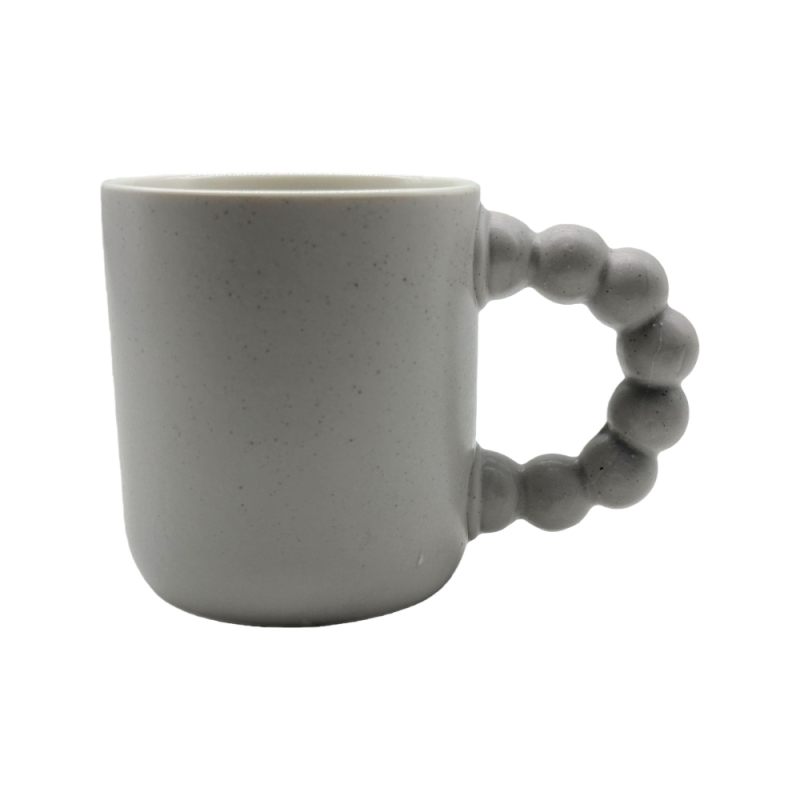
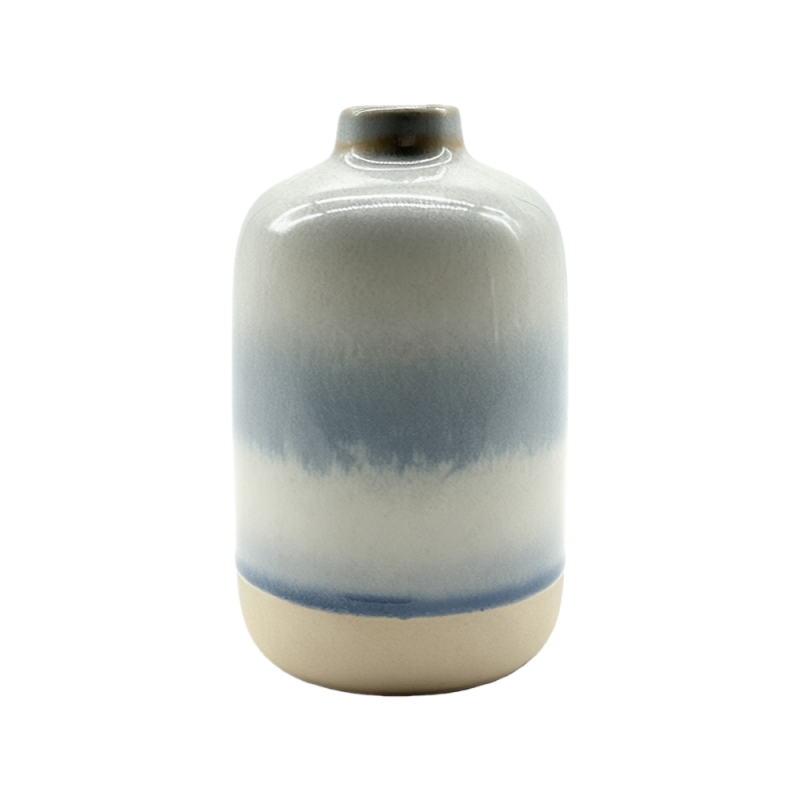
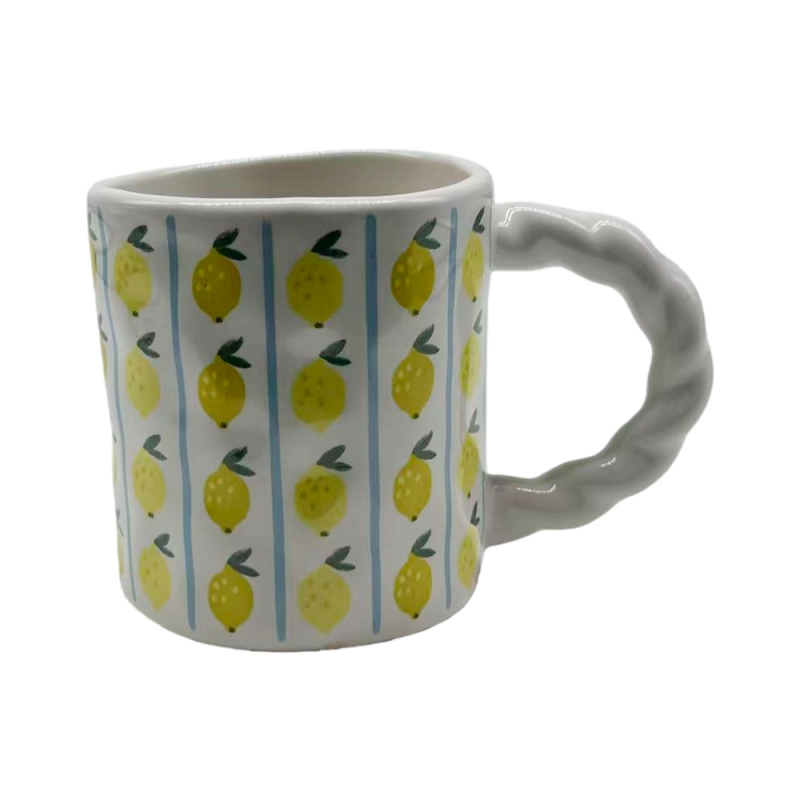
Productos en esta guía: Taza de porcelana mate moteada con asa única · Jarrón de cerámica con esmaltado reactivo
El mecanismo no suele ser la forma del asa, sino la junta, y la junta la deciden dos cosas que no dejan rastro en la pieza acabada: cómo se unió y cuánto se dejó secar antes de cocer.
Consulta el mapa completo del proceso de abastecimiento de cerámica.
Dónde fallan las asas, por frecuencia
En la propia junta: el asa se separa de la pared, de forma limpia o con borde irregular; es el fallo clásico y casi siempre un problema de resistencia en crudo o de desarrollo de la junta. Justo encima de la junta inferior: una fisura desde la junta hacia el asa o hacia la pared, que indica concentración de tensión. En la sección del asa, cuando quedó más delgada que la especificación, o se estiró al aplicarla. En el punto de apoyo en el horno, donde una pieza mal asentada quedó con un punto débil, cerca de la base y no del asa, lo que produce una queja atribuida a la causa equivocada.
Los dos mecanismos que lo deciden
La junta. Tres enfoques con perfiles de riesgo distintos: unida con barbotina (lo más común y con más variables: consistencia de la barbotina, rayado o rugosidad de las superficies de contacto, presión aplicada y tiempo de desarrollo antes de manipular); integrada en el molde (sin junta que falle, la más resistente y la más cara en herramienta); y con refuerzo o collarín, que reparte la tensión sobre una superficie mayor.
El secado, la variable que nadie mide. Tras unir, la pieza debe secarse antes de cocer; secar demasiado rápido —o cargar el horno antes de que la junta se desarrolle— produce una junta lo bastante fuerte para manipularse y no para usarse, invisible en inspección y visible tras el primer ciclo térmico o la primera taza llena. Dos controles lo deciden: un intervalo mínimo entre el unido y la carga al horno, escrito en la hoja de proceso, y distinguir la humedad de la barbotina del asa de la del cuerpo, porque un desajuste en la velocidad de secado crea tensión interna en la junta.
La prueba de carga, que es sencilla
Carga estática: suspender la taza llena del asa o aplicar una carga definida en la dirección de uso —la correspondiente al contenido máximo previsto más un margen—. Carga súbita: aplicar la misma carga de golpe; es la prueba que detecta una junta con resistencia adecuada pero mal desarrollo. Duración: mantener la carga un tiempo, para que el movimiento en la junta tenga ocasión de mostrarse. Preacondicionamiento térmico: probar en pieza a temperatura ambiente y después de un ciclo de agua hirviendo más lavavajillas. Y muestreo con registro: un número definido de piezas por tanda, repartidas por posiciones, registrando también el movimiento sin rotura.
Criterios de aceptación
Cuatro líneas: la carga, en una unidad, en un punto y dirección definidos; el resultado exigido: sin rotura, sin fisura visible y sin movimiento medible en la junta; el preacondicionamiento (recién cocida, llena en caliente o tras lavavajillas, y si son varios, todos); y la frecuencia, por ejemplo un número declarado de piezas por tanda más una ronda completa en la primera tanda de cualquier pasta, esmalte o lote de barbotina nuevos, o tras cualquier cambio de carga del horno.
Qué debe ir en la especificación
Dimensiones de la sección del asa, con un mínimo, porque un asa delgada es débil con cualquier junta; el tipo de junta, nombrado; el intervalo mínimo de secado; la especificación de la barbotina, con el cuerpo al que debe corresponder y un control de su humedad o consistencia en uso; y el requisito de prueba de carga, con carga, resultado y frecuencia.
La guía de empaque explica cómo se especifican juntas la capa retail y la de protección.
Las preguntas que encuentran el riesgo
Cuánto tiempo pasa entre unir el asa y cargar el horno, y si está escrito; si la barbotina es del mismo cuerpo y cómo se controla su consistencia; qué grosor mínimo tiene la sección del asa y cómo se verifica; si hacen prueba de carga, con qué carga y cuántas piezas por tanda, y si puedo ver los tres últimos registros; y qué cambió la última vez que falló una junta.
El hábito que lo ata todo
El hábito es especificar la junta y el intervalo de secado, y hacer la prueba de carga en lugar de confiar en un apretón de manos.
Productos relacionados
Explora los productos destacados en esta guía:
¿Tienes preguntas? Consulta nuestro FAQ de Tamaños y Acabados y FAQ de Pedidos y Certificaciones.
¿Necesitas un presupuesto personalizado? Envía una consulta o explora nuestro catálogo completo de productos.