Inspección de ronda y control de la última pieza: detectar la deriva mientras es pequeña
- participación
- Tiempo de Publicación
- 2026/9/21
Resumen
Una tirada puede empezar bien y terminar mal. La inspección de ronda comprueba unas pocas piezas a intervalos y el control final cierra el círculo: juntos detectan la deriva lenta que la inspección de llegada nunca ve.
El problema: la tirada que empezó bien y se embarcó mal
Una tirada no es un evento, son horas o días de eventos. Un molde se desgasta, la barbotina se espesa al evaporarse el agua, un horno corre algo más caliente tras una reparación, un operario cambia en el relevo. Cada uno produce un cambio pequeño y gradual, y una tirada puede pasar su control de primera pieza y entregar piezas que ya no coinciden con ella. La inspección de llegada no ve nada de esto: ve el promedio, o la parte muestreada, y para entonces la causa ya no está.
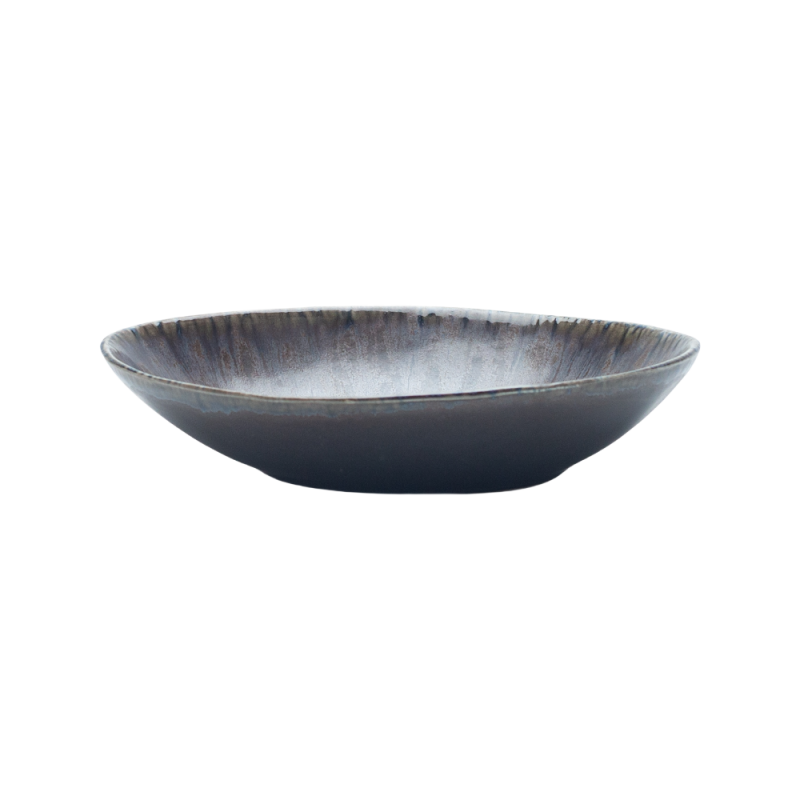
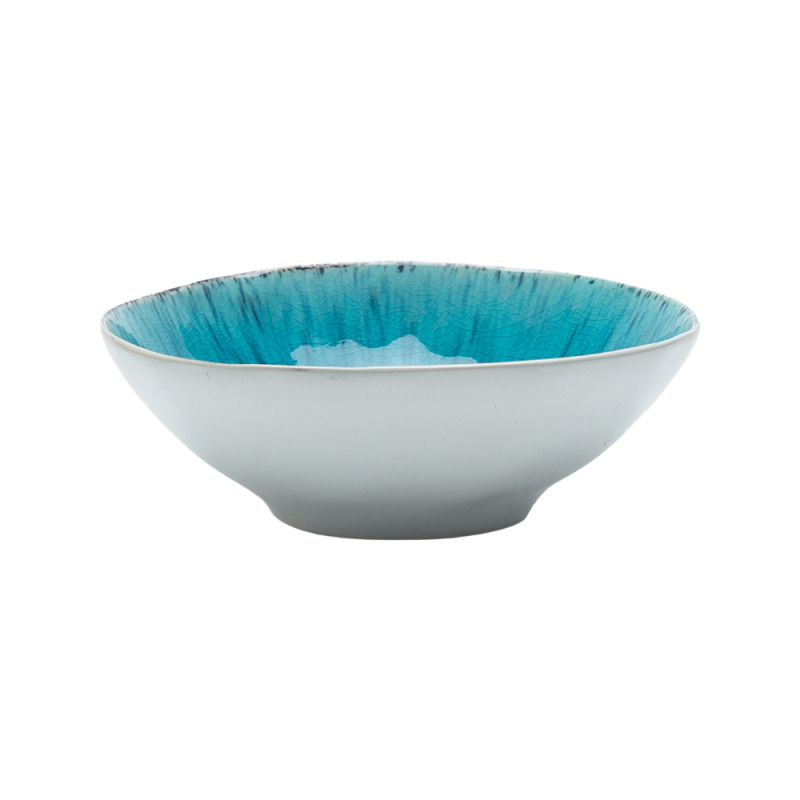
Productos en esta guía: Cuenco para pasta de cerámica con esmaltado reactivo · Cuenco de cerámica con esmaltado craquelado
Consulta el mapa completo del proceso de abastecimiento de cerámica.
Qué es la inspección de ronda
A un intervalo definido se retiran unas pocas piezas y se comprueban contra unas pocas características clave. El propósito no es clasificar las piezas, sino ver si el proceso sigue donde estaba al inicio. Medir lo que deriva: cuatro características se mueven durante una tirada —peso (indicador de grosor y consistencia), capacidad llena hasta la línea, posición de registro de la decoración y aspecto del esmalte frente al estándar conservado—. Las medidas fijadas por un molde se mueven despacio; las cuatro anteriores, más rápido. Registrar la lectura, no el veredicto: una hoja que dice «OK» cada hora no documenta nada; una que registra el peso real muestra una tendencia, y la tendencia es lo que avisa antes de salirse de tolerancia. El intervalo lo marca el proceso: cada hora o cada número fijo de piezas para las características que derivan, y siempre en el cambio de turno.
El control de la última pieza
Al terminar la tirada, las últimas piezas se comprueban con las mismas características que las primeras. Dos comparaciones importan: última contra primera (si una tirada empieza en 340 g y termina en 331 g, el proceso derivó aunque ambas lecturas estén dentro de tolerancia) y última contra estándar, porque la tirada se juzga por lo que recibe el cliente.
Las reglas de actuación
Una lectura fuera de tolerancia detiene la línea y exige recomprobar contra la primera pieza antes de reiniciar. Una tendencia consistente dentro de tolerancia —tres lecturas seguidas en la misma dirección— provoca un ajuste y mayor atención, sin parar la línea. Y todo ajuste exige recomprobación: tras rellenar barbotina, cambiar un molde o modificar el horno, la siguiente lectura de ronda se compara con la línea base anterior.
Qué puede pedir el comprador
La hoja de ronda de la tirada, con las lecturas tal como se registraron. La lista de características y el intervalo usado. Evidencia de que una deriva provocó una acción. Y la primera y la última lectura de la tirada, una al lado de la otra.
Qué escribir en el pedido
Las características a controlar y el intervalo, nombrados para este artículo; que las lecturas se registren y no solo el aprobado o rechazado; y las reglas de actuación, incluidas las recomprobaciones tras un ajuste.
Qué preguntar
¿Hacen inspección de ronda, a qué intervalo y sobre qué características? ¿Se registran lecturas o solo una marca de pasa/no pasa? ¿Qué hacen cuando una lectura está dentro de tolerancia pero derivando? ¿Comparan las últimas piezas con las primeras? ¿Puedo ver la hoja de ronda de la última tirada?
El hábito que lo ata todo
El hábito es preguntar qué estaba haciendo el proceso en mitad de la tirada, y no solo qué salió de ella.
Productos relacionados
Explora los productos destacados en esta guía:
¿Tienes preguntas? Consulta nuestro FAQ de Tamaños y Acabados y FAQ de Pedidos y Certificaciones.
¿Necesitas un presupuesto personalizado? Envía una consulta o explora nuestro catálogo completo de productos.