El lote pasó: qué dice una inspección aprobada sobre el siguiente
- participación
- Tiempo de Publicación
- 2026/11/15
Resumen
Un informe de inspección confirma cómo era una muestra un día concreto, y se sigue leyendo como una promesa sobre un contenedor que todavía no se ha fabricado. De dónde viene realmente la variación en una planta de cerámica, por qué un rendimiento alto y un proceso capaz son cosas distintas, y las cuatro líneas que convierten esa diferencia en algo que un pedido puede llevar.
El inspector del comprador saca ochenta piezas del primer contenedor, encuentra tres con una gota de esmalte en el borde y el lote pasa. Seis semanas después llega el mismo pedido, de la misma fábrica, contra la misma especificación, y el problema está en otro sitio: las asas quedan tan bajas que las bandejas de la cadena ya no se apilan. Nada del primer informe era falso. Nada hablaba de la segunda entrega.
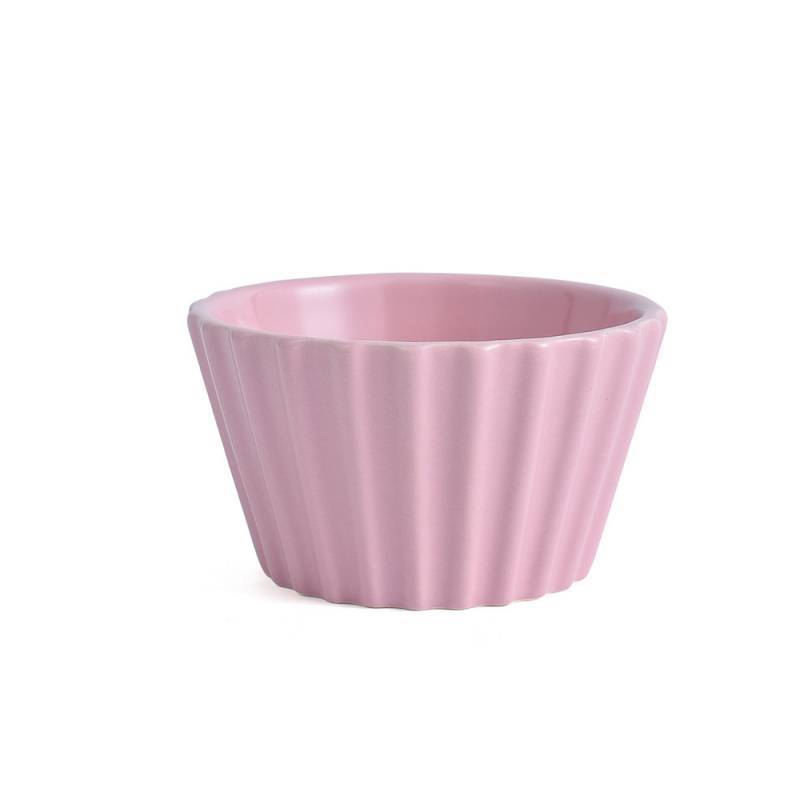
Productos en esta guía: Cuenco de ceramica para hornear · Plato de postre de ceramica blanca
Un informe registra cómo era una muestra definida en un día definido. Eso responde a la pregunta del muelle: se embarca o se rechaza. La que no responde es si el próximo contenedor se comportará igual, y esa decide si el suministro aguanta un año.
Entre ambas está todo lo que se mueve en una planta de cerámica, semana a semana y carga a carga.
Consulta el mapa completo del proceso de abastecimiento de cerámica.
Un aprobado es un umbral, no una descripción
El muestreo de aceptación compara una muestra con un límite y devuelve una decisión binaria, y por eso viaja tan bien: cabe en un informe, en un correo, en una autorización de salida. También descarta a qué distancia del límite estaban las piezas y hacia qué lado se inclinaban.
Dos fábricas pueden aprobar todos los lotes durante un año desde posiciones distintas: una con un proceso estrecho centrado en el objetivo, otra con un proceso amplio que cabe por casualidad en límites generosos. Quien solo ve la decisión no las distingue, y la diferencia aparece después como problemas de ajuste entre piezas de fechas distintas.
Dónde vive realmente la variación
Casi todo el movimiento de una pieza cocida viene de unos pocos lugares, y ninguno aparece en la inspección final:
- Pasta: un lote nuevo de arcilla cambia la contracción, y la contracción mueve todas las medidas cocidas a la vez.
- Esmalte: la densidad de la barbotina y el peso aplicado desplazan la superficie, y un gramo o dos por pieza cambian cómo se lee un color.
- Horno: la posición en la carga importa, porque la parte alta de una pila no ve la misma historia térmica que la baja.
- Molde: el desgaste es monótono, así que al final de su vida entrega una pieza algo mayor que la de su primera semana.
- Decoración: el registro se ajusta sobre una pieza que después encogerá, así que un cambio de pasta mueve la estampa.
- Personas: dos turnos ajustan la misma máquina de forma distinta y ambos creen haber seguido la ficha.
Rendimiento y capacidad son dos números distintos
El rendimiento es la proporción de piezas dentro de los límites. La capacidad es la distancia del promedio del proceso al límite más cercano, en unidades de la dispersión. La primera describe un lote; la segunda, el proceso que lo produjo.
Una altura con una ventana de dos milímetros se cumple al noventa y ocho por ciento con un proceso amplio y descentrado que fallaría ese mismo objetivo con una ventana de un milímetro. Mismo rendimiento, proceso distinto.
Por eso ampliar una tolerancia no es una mejora: el rendimiento sube, el informe se ve mejor y la variación sigue intacta. Reaparece como altura de apilado, ajuste de tapa o una bandeja que ya no encaja, y nada se rastrea hasta la cláusula relajada.
Lo que un gráfico de control muestra y un informe no
Un gráfico de control representa una medición en el orden en que se tomó, lote tras lote, contra una línea central y límites derivados de la variación del propio proceso. Se ven tres cosas que un informe único aplana: una tendencia, que suele ser desgaste o deriva de barbotina; un escalón, que suele ser un cambio de material u operario; y rachas a un lado del centro, que indican que el proceso se acomodó en otro sitio.
El gráfico separa además dos causas. La común es la dispersión normal de un proceso estable y solo se reduce cambiando algo en el proceso; la especial es un suceso puntual que lo sacó de su patrón. Apretar la inspección responde a las dos, y para la causa común es esfuerzo perdido: clasifica piezas en lugar de cambiar lo que las produjo.
Leer una cifra de capacidad con honestidad
Un índice de capacidad es una razón, y una razón sin sus condiciones es decoración. Cuatro preguntas convierten un número en evidencia: a qué medida se refiere, porque el diámetro de borde no dice nada de la capacidad; sobre qué periodo, porque una buena semana no es un año; sobre cuántas piezas, porque una muestra pequeña hace que todo índice parezca firme; y si se comprobó la distribución, porque varias medidas de vajilla son asimétricas y un índice simétrico exagera lo que el proceso sostiene.
Casi todas se caen en la quinta: si el índice usó el límite que el comprador escribió, porque una ventana de dos lados y un mínimo de un lado son cálculos distintos.
Qué pedir y qué supone para la fábrica
Lo más barato es usar registros que la fábrica ya lleva: altura y diámetro en la primera pieza, capacidad llenando, peso de esmalte antes y después del esmaltado. Pedir las últimas veinticinco lecturas de dos o tres medidas clave es casi gratuito y ya muestra si los números están estables o derivando. La guía de congelación de especificaciones explica cómo se bloquean el arte y los archivos de empaque entre pedidos.
El paso siguiente es representar esas lecturas con una regla de actuación escrita, para que un punto fuera de límite dispare una respuesta definida y no una conversación. Más allá, un estudio de capacidad de un tercero sobre un pedido en curso tiene un coste real y solo se justifica cuando el ajuste pesa más que el estudio.
Cuatro líneas para el expediente del pedido
Los documentos viajan mejor que las intenciones, y el tema cabe en cuatro cláusulas:
- Nombrar las medidas que importan para el ajuste, cada una con su método de medición, para que dos personas midiendo una pieza obtengan un número.
- Fijar el registro: cuántas piezas por lote, con qué frecuencia, y que las lecturas acompañen el embarque sin esperar a que se pidan.
- Escribir la regla de actuación: a quién se avisa y qué ocurre con las piezas ya fabricadas cuando un punto sale de los límites.
- Exigir aviso antes de todo cambio que mueva medidas: arcilla nueva, molde nuevo, reparación de horno o cambio de proveedor de decoración. La guía de la muestra maestra explica cómo las referencias selladas mantienen los lotes idénticos.
Nada de esto impide un lote malo. Cambia lo que se sabe antes de cargar el contenedor y sustituye la frase que sostiene casi toda relación de suministro, que es que el anterior salió bien, por un registro de qué significaba salir bien.
Productos relacionados
Explora los productos destacados en esta guía:



¿Tienes preguntas? Consulta nuestro FAQ de Tamaños y Acabados y FAQ de Pedidos y Certificaciones.
¿Necesitas un presupuesto personalizado? Envía una consulta o explora nuestro catálogo completo de productos.