El suelo entre dos estaciones: dónde espera la cerámica en proceso
- participación
- Tiempo de Publicación
- 2026/11/20
Resumen
Una planta audita sus puertas y no mira el suelo que hay entre ellas. El espacio donde las piezas esperan entre el conformado, el esmaltado y la cocción no pertenece a ningún departamento, no lo cuenta ningún documento y no lo inspecciona ninguna puerta, y sin embargo ahí nace buena parte del desportillado y de las piezas que faltan. Los cuatro estados de una pieza en espera, tres factores que deciden si sobrevive y cuatro reglas que el comprador puede dejar por escrito.
Hay un tramo de suelo que no pertenece a ningún departamento: el espacio que ocupa una pieza entre la máquina que la hizo y la estación que la terminará. Una bandeja en el piso, una tabla sobre un carro, cuatro cajas apoyadas contra una pared. La pieza está terminada en los dos extremos de ese recorrido y no es de nadie en el medio.
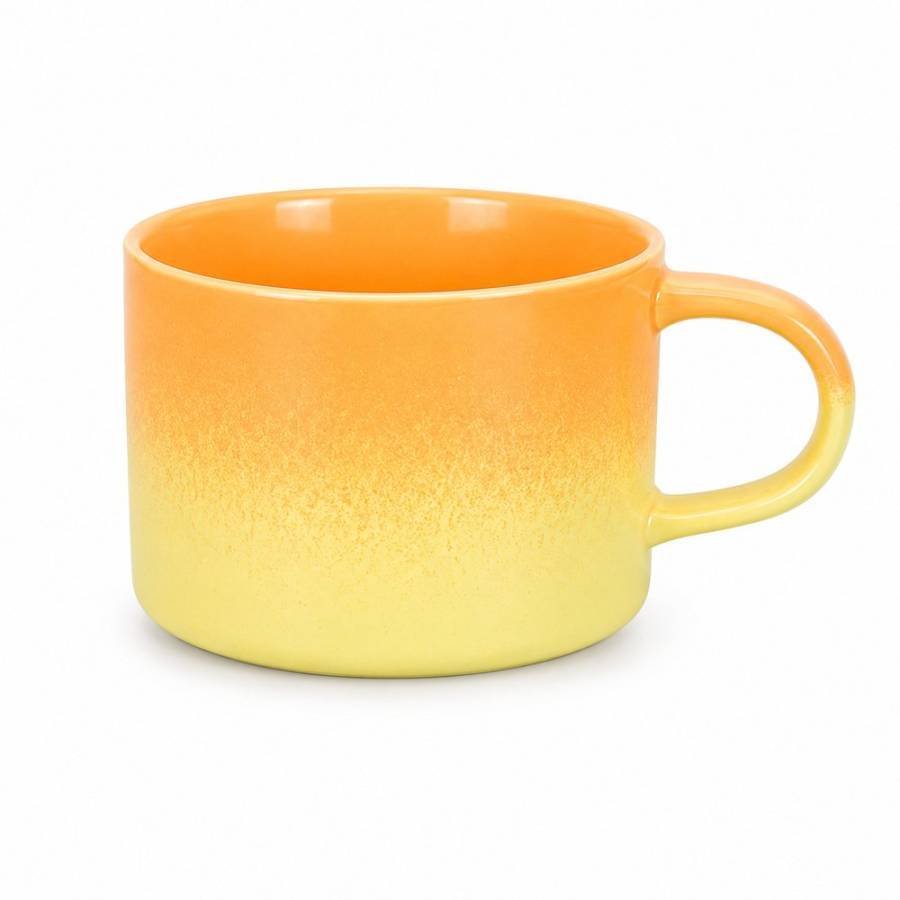
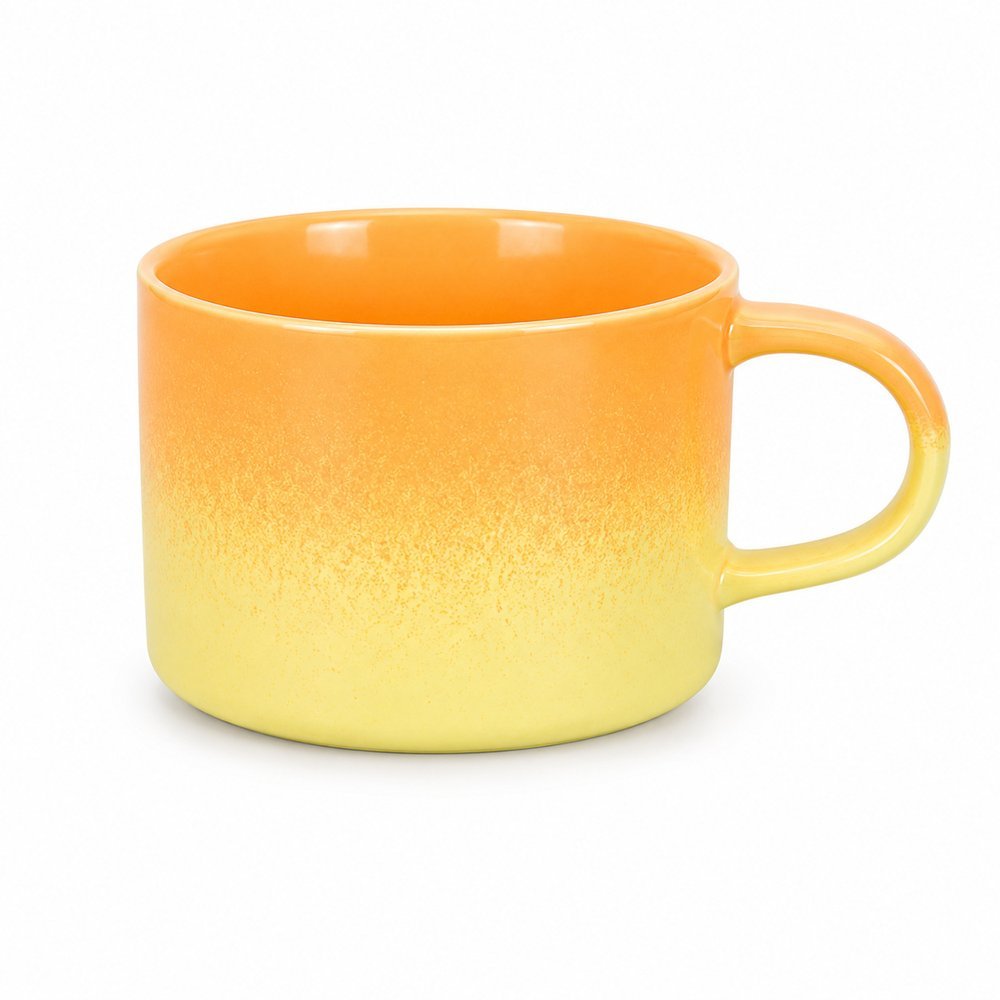
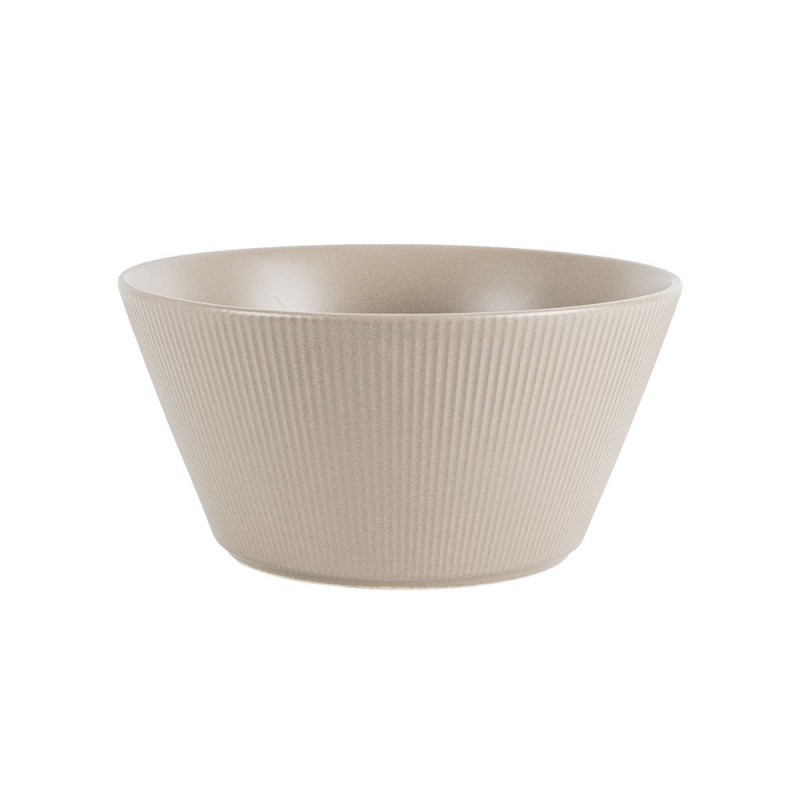
Productos en esta guía: Taza de cerámica con degradado mate 380 ml · Tazón de sopa de cerámica acanalado
El comprador audita puertas: materia prima, crudo, bizcocho, esmalte, empaque. Cada una tiene un documento detrás. La distancia entre ellas no tiene ninguno, y es donde se crea buena parte del desportillado, de las mezclas y de las piezas que faltan. Ningún informe de inspección pregunta dónde estaba la pieza cuando se rompió.
Abastecemos a importadores, cadenas y distribuidores que compran a fábricas que trabajan así: la especificación define la pieza, no el recorrido que hace. Esto ocurre en ese hueco, y estas son las cuatro reglas para cerrarlo. Consulta el mapa completo del proceso de abastecimiento de cerámica.
El estado de espera no es de nadie
Una estación tiene un responsable de lo que sale de ella. Entre estaciones la pieza está en tránsito, y en tránsito pertenece a quien esté más cerca. No es negligencia: el trabajo se cuenta donde se produce, así que la responsabilidad termina en la puerta.
La consecuencia es un hueco en tres sistemas a la vez. Sin ubicación fija, no hay dónde mirar. Sin conteo, el faltante aparece al final de la tanda. Sin dueño, el daño que se descubre después se atribuye a la estación que lo recibió, no a la que lo envió.
Ese punto es el caro.
Cuatro estados, cuatro formas distintas de fallar
Una pieza que espera no es una sola cosa. Su estado decide qué le hace la espera, y una sola regla no sirve para los cuatro.
- Húmeda y en estado de cuero. Todavía tiene agua y se deforma con su propio peso. El apoyo importa más que la protección: un hundimiento lento se convierte en una base que ningún proceso posterior puede planar.
- Crudo seco. Aguanta que la levanten y es frágil en el borde. Aquí se produce la mayoría de las marcas de manejo, porque es la etapa en que más se toca a mano.
- Bizcocho. Una cocción, poroso, mecánicamente más resistente. Soporta el manejo pero acepta contaminación: polvo, grasa de una mano, una marca que se verá a través del esmalte.
- Esmaltada y sin cocer. El estado más expuesto. El esmalte es polvo sujeto por adhesión: cualquier contacto deja un roce que no se repara sin decapar la pieza.
El mismo carro produce cuatro resultados distintos. Una planta que trata la espera como una sola condición se equivoca en las cuatro.
Qué decide si una pieza sobrevive a la espera
Tres cosas físicas hacen casi todo el trabajo, y ninguna aparece en una cotización.
El apoyo. La pieza necesita una superficie plana bajo toda su base. Las bandejas que se hunden, las tablas que flexionan y las piezas en la esquina de un palé acaban igual: una base que ya no es plana al llegar al horno.
El apilado. El borde es la parte más resistente de una pieza cocida y la más débil de una cruda. Apilar borde contra borde antes de la cocción pone la carga justo donde el material es más fino, y la grieta que se abre en el horno empezó en el estante.
El contacto. Dos piezas que se tocan son un rayón en potencia, y una superficie esmaltada es la menos tolerante. Fieltro, espuma o papel entre capas es un costo que casi nunca se costea.
La mezcla que nadie cuenta
El daño es el costo visible. El invisible es la identidad.
Dos pedidos pueden compartir un rincón una tarde. Si ninguna bandeja lleva pedido, artículo y etapa, los dos se funden. Los conteos se separan en el empaque, el comprador recibe una caja mezclada y la fábrica pasa una semana reconstruyendo qué pieza era de quién. La defensa habitual es una referencia sellada que se guarda en la estación, para que una pieza sin etiqueta pueda identificarse por comparación. La guía de la muestra maestra explica cómo las referencias selladas mantienen los lotes idénticos.
Una versión más silenciosa: la pieza se devuelve al carro equivocado y llega a la estación equivocada. Se fabrica, se cuece y se empaca, perfecta, salvo que pertenece a otro pedido.
Por qué el informe de inspección no puede verlo
La inspección está organizada por puertas. La pieza se revisa al llegar al crudo, al bizcocho, al esmalte y al empaque, y cada revisión anota cómo se ve en ese momento.
Un desportillado que se encuentra en la puerta del esmalte queda registrado en la puerta del esmalte. El informe es exacto y la ubicación es falsa. Multiplíquelo en una tanda y el Pareto de defectos señala la estación donde se descubrió el daño, nunca el suelo donde ocurrió: la acción correctiva se aplica en el lugar equivocado.
Cuatro reglas que conviene dejar por escrito
Ninguna exige un proceso nuevo: cada una exige una decisión escrita en lugar de supuesta.
- Un lugar con nombre. Cada etapa necesita una zona de espera definida, marcada y dimensionada, para que la pieza en tránsito tenga dirección y no costumbre.
- Una espera máxima, en una etiqueta. Cada bandeja lleva el pedido, el artículo y la fecha de llenado. La que supera el límite acordado se reinspecciona antes de avanzar.
- Una regla de apilado. Cuántas piezas por capa, qué va entre ellas y si el borde puede llevar carga alguna vez.
- Un conteo en el traspaso. Las piezas que salen de una estación son las que llegan a la siguiente, o la diferencia se explica con los dos equipos delante.
La última es la única que produce un número, y la que cambia el comportamiento. Una diferencia nombrada el mismo día es una pregunta de manejo; nombrada tres semanas después en el empaque es un misterio, y se le cobra a quien tiene la caja.
Qué preguntar en el recorrido
Pida recorrer el camino que hace una pieza desde el conformado hasta el esmalte, no el que se muestra a una visita. Pregunte qué carga un carro y quién lo mueve. Pregunte dónde va una bandeja cuando la siguiente estación no está lista. Esas respuestas describen una planta mejor que cualquier cifra de capacidad.
Nuestro mínimo es 5.000 piezas por artículo o por decoración. Esa cifra es una cantidad de producción, y la producción se compone de piezas que tienen que sobrevivir al traslado entre máquinas. El plano define la pieza. El suelo decide cuántas llegan al contenedor.
Productos relacionados
Explora los productos destacados en esta guía:
¿Tienes preguntas? Consulta nuestro FAQ de Tamaños y Acabados y FAQ de Pedidos y Certificaciones.
¿Necesitas un presupuesto personalizado? Envía una consulta o explora nuestro catálogo completo de productos.