Por qué deriva el grosor de la pared: molde, tiempo de colada y la segunda tanda
- participación
- Tiempo de Publicación
- 2026/11/23
Resumen
Dos tazas pueden salir del mismo molde con el mismo peso y sentirse como productos distintos, porque el molde solo fija el exterior de la pieza. Esta guía explica cómo se construye la pared durante la colada, por qué nunca es uniforme en altura, qué nota el comprador cuando se mueve y las tres mediciones que convierten el grosor en una condición del pedido.
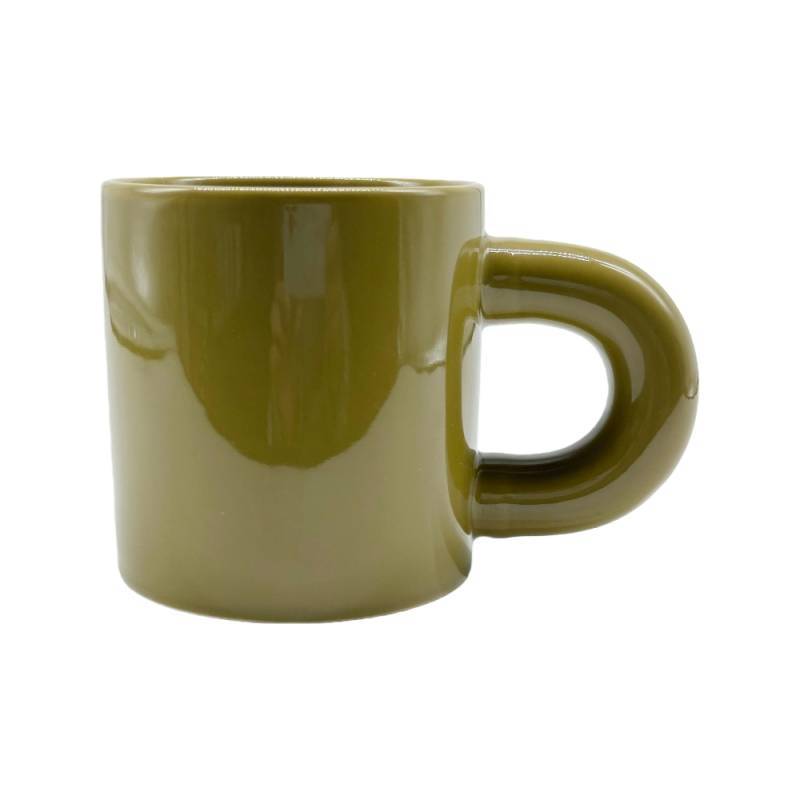
Dos tazas llegan del mismo proveedor, comparten referencia y pesan casi lo mismo. Una tiene un borde que se hunde entre los dedos; la otra se siente como otro objeto, y es la que el comprador aprueba dos veces.
Productos en esta guía: Taza grande de cerámica 650 ml estilo barista · Tazón de sopa de porcelana y cerámica
El molde no cambió entre las dos. Lo que cambió es la pared, la única dimensión de una taza cerámica que la herramienta no fija. El molde define el exterior; en una pieza de colada, el interior lo construye la propia pasta, y cuánto se construye depende del tiempo que permanece la barbotina y del estado del material.
Así, el grosor depende del tiempo y de un estado del material que cambia a lo largo del turno: medible, especificable y casi nunca escrita en un pedido.
Consulta el mapa completo del proceso de abastecimiento de cerámica.
El molde solo da el exterior
La colada funciona por sustracción. La pasta líquida se vierte en un molde de yeso, que absorbe agua donde ambos se tocan. Los sólidos se quedan y forman una costra contra la cara del molde: el exterior de la taza. La cavidad interior no se mecaniza ni se sujeta a medida con herramienta; es el residuo del tiempo que reposó la barbotina.
Al vaciar, la costra deja de crecer, pero no de inmediato. Una película se adhiere al interior y engrosa la base mientras la pieza reposa boca abajo.
El torneado y el prensado llegan a una pared desigual por otra vía: el grosor viene de la pasta en el blanco y de la herramienta que forma el interior. Esta no puede adelgazar la base sin quitarle fuerza al pie, así que el perfil engrosa hacia abajo por diseño.
Cuatro cosas fijan la velocidad
La velocidad con que crece la costra es una cuestión de proceso, y cuatro entradas la mueven:
- Densidad y química de la barbotina. Agua y dosis de desfloculante que separa las partículas. Con poco, la barbotina es espesa y tixotrópica, crece rápido y desigual. Con demasiado, es fluida, vacía mal y deja una base blanda.
- Estado del yeso. Un molde seco y frío absorbe con fuerza. Uno que lleva toda la mañana trabajando está saturado y absorbe despacio, así que el mismo tiempo da una pared más fina por la tarde.
- Temperatura de la barbotina. La barbotina tibia colada más rápido que la fría. Un depósito que se enfrió de noche se comporta distinto en la primera hora del turno que en la quinta.
- Permanencia y vaciado. Cuánto reposa antes de vaciar y con qué limpieza sale. Alargar la permanencia es la forma más simple de rescatar una pieza difícil, e invisible en el producto terminado.
Las cuatro se mueven juntas, así que el operador compensa a ojo. Esa compensación es la deriva: rara vez produce un rechazo, solo un lote que pesa igual y se comporta distinto.
Por qué la línea nunca es uniforme
Incluso en una planta ordenada la pared es una curva. Tres hechos físicos lo explican.
Primero la presión: la barbotina en la base soporta el peso de todo lo que tiene encima, así que el agua se empuja hacia el yeso con más fuerza que en el borde.
Segundo la geometría: el borde es un canto estrecho donde se juntan las dos mitades del molde, con mucha superficie de yeso frente a poca pasta. Absorbe rápido y no puede engrosar sin límite, así que queda como la parte más fina.
Tercero el vaciado: la barbotina que queda en la cara interior escurre y se acumula en la base, sumando masa donde la pieza ya es más gruesa; cuanto más alta, mayor el efecto.
Una pared que se afina de la base al borde es normal. Lo que no es normal es que ese afilado cambie entre tandas, porque un cliente con dos envíos en las manos nota algo que ningún informe explica.
Lo que el comprador siente cuando la línea se mueve
Un borde más fino no es cosmético. Es la sección más delgada, así que se desportilla primero en el lavavajillas, en una pila y en una caja de transporte, y es la que se calienta y enfría más rápido, donde empieza una grieta por choque térmico.
La distribución también cambia la mano. Una taza puede pesar lo mismo que su antecesora y sentirse pesada arriba o hueca, porque importa más dónde está la masa que el total, así que una muestra aprobada solo por peso y color puede perder la propiedad que gustaba. El encuentro del asa es el otro punto de tensión: una pared fina allí no aguanta una taza llena mucho tiempo.
Medir tres puntos, no uno
Una sola lectura de calibre en el borde no dice casi nada: no distingue un diseño deliberado de un proceso a la deriva. Mida en tres sitios: justo bajo el labio, a media altura y justo sobre el pie.
Tome cinco piezas, no una. Lo que importa no es el promedio sino la dispersión entre la lectura más gruesa y la más fina en cada posición: una dispersión estrecha con afilado constante es un proceso controlado; una amplia, un proceso que vive de la compensación del operador.
Dos notas. Mida pieza cocida y esmaltada en el mismo estado las dos veces, porque el esmalte añade capa. Y anote dónde se apoyó el calibre: un milímetro arriba o abajo da otra cifra.
Qué escribir en el pedido
Pida un grosor nominal en los tres puntos con banda de tolerancia y no una cifra exacta, más una dispersión máxima dentro de un lote. Nombre la muestra aprobada como árbitro cuando las lecturas discrepen, que es para lo que sirve una referencia sellada: la guía de la muestra maestra explica cómo se conserva La guía de la muestra maestra explica cómo las referencias selladas mantienen los lotes idénticos..
Añada después la cláusula de cambio, porque la deriva casi siempre viene de un cambio que nadie anunció: otro proveedor de barbotina, otra dosis de desfloculante, moldes repuestos por desgaste, más tiempo de permanencia, otra línea de colada. Todo eso es cambio de producto aunque el plano no se toque, y la guía de congelación de especificaciones indica cómo redactarla La guía de congelación de especificaciones explica cómo se bloquean el arte y los archivos de empaque entre pedidos..
Por último, nombre el método: qué tres puntos, con qué instrumento, sobre cuántas piezas y en qué estado. Una tolerancia sin método es una cifra que dos personas leerán distinto.
Ningún comprador puede vigilar un depósito de barbotina. Pero la pared termina en el exterior, donde llega el calibre, y ese es el indicador más barato de si el proceso estuvo bajo control. Si el tercer envío trae un borde de dos tercios del primero, algo cambió en esa planta. El correo no lo dirá, y por eso la medición va en el pedido.
Related Products
Explora los productos destacados en esta guía:


¿Tienes preguntas? Consulta nuestro FAQ de Tamaños y Acabados y FAQ de Pedidos y Certificaciones.
¿Necesitas un presupuesto personalizado? Envía una consulta o explora nuestro catálogo completo de productos.